
Kako smanjiti stope odbacivanja tijekom masovne proizvodnje koristeći SBS?
Visoke stope odbacivanja uSBSMasovna proizvodnja stvarno košta novac. Svaki odbijeni dio znači izgubljen materijal, izgubljeno vrijeme i izgubljen rad. Dobra vijest je da otpad nije slučajan. Možete ga kontrolirati.
Kako bi se smanjile stope odbacivanja uSBSZa masovnu proizvodnju potrebni su stabilna sirovina, kontrolirana formula za miješanje i standardni koraci proizvodnje. Većina grešaka nastaje zbog malene promjene u jednom od ovih područja. Prvo otkrijte najslabiju točku, a zatim osigurajte dosljednost kroz cijeli proces. [1][2]
Ovo zvuči jednostavno, ali mnoge tvornice i dalje imaju poteškoća s tim. Želim vas voditi kroz stvarne uzroke otpada, korak po korak. Na kraju ćete vidjeti gdje većina proizvođača gubi kontrolu i kako je vratiti.
Koji glavni čimbenici uzrokuju visoke stope odbacivanja tijekom masovne obrade SBS-a?
Otpad ne nastaje samo zbog jedne loše serije. On se nakuplja iz malih problema tijekom cijelog procesa. Većina timova to ne primjećuje sve dok proizvodnja ne počne padati.
Visoke stope odbacivanja tijekomSBSMasovna obrada obično je rezultat više čimbenika. Neujednačenost sirovina, nestabilni uvjeti miješanja, loša kontrola procesa, trošenje opreme i navike operatera svi doprinose tome. Nijedan pojedini uzrok ne djeluje samostalno. Zajedno povećavaju stopu propusta. [1][2][3]
Čimbenici koji djeluju zajedno
Sjećam se tjedna kada je stopa odbacivanja skočila s otprilike 3 posto na gotovo 9 posto preko noći. U početku smo krivili novog operatera na noćnoj smjeni. No, kad smo provjerili evidenciju, u isto vrijeme promijenile su se tri stvari: dobavljač je isporučio nešto drugačiju seriju sirovine, miješalica nije bila servisirana već dva mjeseca, a noćna smjena je preskočila rutinski pregled viskoznosti kako bi uštedjela vrijeme. Ni jedna od te tri stvari sama po sebi ne bi mogla izazvati takav porast; zajedno jesu.
Prema mojem iskustvu, mala promjena na jednoj fazi rijetko sama po sebi izazove krizu. Problem nastaje kada se istovremeno nizaju nekoliko malih promjena. Nešto drugačija serija sirovine susreće stroj koji radi malo pretoplo, te operater koji preskoči provjeru. U tom trenutku stopa otpada naglo raste.
Kada se pojavi problem s odlomcima, gledam pet područja. Svako od njih utječe na sljedeće, stoga ih nikada ne tretiram kao zasebne probleme.
|
Čimbenik |
Što može poći po zlu |
Rezultat na liniji |
|
Sirovine |
Varijacija iz serije u seriju |
Neslužbeno ponašanje tališta |
|
Formula za miješanje |
Pogrešan omjer ili vremenski razmak |
Slabi ili neujednačeni dijelovi |
|
Uvjeti obrade |
Pomičenje temperature ili tlaka |
Izobličenje, praznine, kratki udari |
|
Oprema |
Nošenje, loše održavanje |
Ponavljanje grešaka |
|
Praksa operatera |
Preskočeni koraci, žurne provjere |
Propuštena rana upozorenja |
Kada pratim uzrok jednog problema do njegovog korijena, gotovo uvijek dotiče dva ili više redaka u ovoj tablici odjednom. Zato ispravljanje samo jedne stvari rijetko kada riješi cijeli problem.
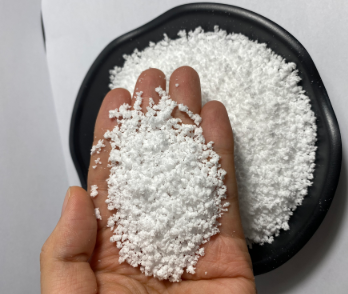
Kako prilagoditi formulu miješanja kako bi se smanjili neispravni dijelovi SBS-a?
Loša formula ne izgleda uvijek loše na papiru. Njezina slabost očituje se tek kad linija radi punom brzinom.
Kako biste smanjili broj neispravnih dijelova SBS-a, prilagodite formulu miješanja na temelju stvarnih proizvodnih podataka, a ne samo laboratorijskih testova. Male promjene omjera, vremena miješanja ili temperature mogu utjecati na način kako se materijal ponaša tijekom protoka. Provedite testiranje promjena formule pri stvarnoj brzini proizvodnje prije nego što ih završno usvojite. [2][3]
Zašto uspjeh laboratorija ne jamči uspjeh linije
Pozorno pratim konzistenciju miješanja, jer upravo tu započinju mnogi problemi. Kada se formulacija SBS-a ne kontrolira strogo, čak i male promjene u omjerima sastojaka ili vrijeme miješanja mogu utjecati na ponašanje materijala kada dođe do procesne faze.
Zato nikada ne shvaćam prilagodbu formule kao jednokratni laboratorijski zadatak. Formula koja izgleda savršeno u maloj probnoj seriji ipak može zakazati čim se dođe do punog proizvodnog kapaciteta, veće sile smicanja ili dužeg vremena rada. Novu formulu uvijek testiram pod istim uvjetima kao i tijekom svakodnevne proizvodnje, a ne samo u kontroliranim laboratorijskim uvjetima.
Donja tablica prikazuje kako uspoređujem promjene formule prije nego što ih odobrim za korištenje u cijeloj liniji proizvoda.
|
Testna faza |
Što provjeravam |
Zašto je to važno |
|
Laboratorijska serija |
Osnovno ponašanje materijala |
Potvrđuje da je formula primjenjiva |
|
Pilotna proba |
Ponašanje pri stvarnoj brzini |
Otkriva skrivene probleme s protokom |
|
Potpuna proizvodnja |
Dosljednost tijekom sati |
Potvrđuje dugotrajnu stabilnost |
Izostavljanje pilotne serije najčešća je greška koju vidim. Čini se bržim, ali obično kasnije zahtijeva više vremena.
Može li odabir kvalitete sirovine utjecati na stopu odbacivanja SBS proizvoda?
Materijal može izgledati ispravno na tehničkom listu, a ipak uzrokovati probleme u proizvodnji. Ovaj jaz između teorije i prakse iznenađuje mnoge timove.
Da, odabir kvalitete sirovine može izravno utjecati na stopu odbacivanja SBS proizvoda. Kvaliteta koja se dobro pokazala u malim probnim ispitivanjima može pokazati nedosljednost pri većim volumenima proizvodnje. Odabir kvalitete koja odgovara vašem procesu, a ne samo vašoj specifikacijskoj karti, smanjuje nepotrebne varijacije. [1][2]
Ujednačavanje kvalitete s procesom, a ne samo s tehničkim specifikacijama
Vjerujem da odabir kvalitete sirovine u masovnoj proizvodnji ima veći značaj nego što mnogi očekuju. Jedan materijal može izgledati savršeno na papiru. Međutim, čak i manje promjene u konzistenciji ili obradi mogu dovesti do problema kad se poveća obujam proizvodnje.
Prije nekoliko godina surađivao sam s tvornicom koja je prešla na jeftiniju vrstu SBS-a kako bi smanjila troškove. U malim probnim ispitivanjima sve je izgledalo u redu. No, čim su povećali proizvodnju na puni kapacitet, stopa odbijenih proizvoda porasla je unutar dva tjedna. Nova vrsta imala je veće varijacije između serija nego što je navedeno u tehničkom listu. Trebalo je gotovo mjesec dana da se ta stopa odbijenih proizvoda poveže s tom promjenom, jer su na papiru svi pokazatelji izgledali uredno. Nakon što su se vratili na prvotnu vrstu, stopa odbijenih proizvoda vraćena je u normalne okvire u roku od nekoliko dana.
Zato prilikom odabira kvalitete ne gledam samo tehničke podatke. Također provjeravam kako se ta kvaliteta ponaša u upravo onom procesu kroz koji će proći. Kvaliteta koja dopušta malo veću toleranciju, a opet je stabilna i pouzdana, često daje bolje rezultate u masovnoj proizvodnji. To vrijedi u usporedbi s kvalitetom s strožim parametrima, ali manje dokazanom stabilnošću.
Proizvođači koji smanjuju nepotrebne varijacije obično dijele jednu zajedničku naviku. Biraju materijale koji pouzdano funkcioniraju u njihovom postojećem procesu, umjesto da jure kvalitetu s najboljim brojkama na papiru. Ta jedna navika može spriječiti velik dio izbjegljivog otpada još prije nego što proizvodnja uopće počne.
Kako standardizirati proizvodne operacije kako bi se smanjilo otpad SBS-a u dugotrajnoj proizvodnji?
Dugoročna proizvodnja više nagrađuje dosljednost nego bilo koju pojedinačnu popravku. Bez standarda, svaka smjena može neprimjetno otkloniti u drugom smjeru.
Standardizacija proizvodnih operacija smanjuje otpad SBS-a tako što održava iste korake procesa, parametre i način manipulacije materijalima tijekom svake smjene. Jasne procedure i redovito praćenje smanjuju male varijacije koje se s vremenom nagomilavaju u odbitke. Standardi ipak trebaju omogućavati prilagodbu, ali s stabilne polazne točke. [2][4][5]
Izgradnja ponovljive temeljne strukture
Za dugotrajnu proizvodnju, vjerujem da najveće prilike često proizlaze iz standardizacije. Jasni postupci rada, stabilni parametri obrade, dosljedno manipuliranje materijalima i redovito praćenje svi pomažu smanjiti izbjegavajuće varijacije u proizvodnji. [2][4]
Standardizacija ne znači da proces nikada neće trebati prilagodbe. Znači da se prilagodbe obavljaju s kontrolirane i ponovljive osnove, umjesto na temelju nagađanja. Kada svaki radni smjena slijedi iste korake, mnogo je lakše otkriti stvarni uzrok naglog porasta otpada, jer u isto vrijeme mijenja manje varijabli.
Evo kako uspoređujem nestandardizirani redak sa standardiziranim.
|
Područje |
Bez standardnih operacija |
Uz standardne operacije |
|
Predaja smjene |
Neslužbeni zabilješke |
Jasna, ponovljiva lista kontrolnih točaka |
|
Postavke parametara |
Podeseno pomoću memorije |
Dokumentirano i zaključano |
|
Manipulacija materijalima |
Varira ovisno o operateru |
Fiksni postupak za sve |
|
Praćenje problema |
Teško je izolirati uzrok |
Jednostavnije, manje varijabli |
U masovnoj proizvodnji SBS-a, niže stope otpada obično su rezultat bolje kontrole procesa, a ne samo promjene materijala. Cilj je utvrditi odakle započinje varijabilnost. To nam pomaže učinkovitije povezati sirovine, formulaciju, obradu i svakodnevne operacije. [1][2][4]
Zaključak
Niže stope odbitka SBS-a rezultat su kontrola procesa, a ne samo promjena materijala. Ispravite najslabiju točku, a zatim standardizirajte cijeli sustav. U tvrtki Yudahang svakodnevno surađujemo s proizvođačima. Pomažemo im povezati sirovine, formulaciju i procese u jedan stabilan sustav.
Reference
[1] Holden, G., Kricheldorf, H. R. i Quirk, R. P. (ur.). Termoplastični elastomeri: Priručnik o blokovskim kopolimerima. Hanser Publishers.
[2] Morton-Jones, D. H. Prerada polimera. Springer Science & Business Media.
[3] White, J. L., i Potente, H. Inženjerstvo s gumom: Kako projektirati gumenje dijelove. Hanser Publishers.
[4] Montgomery, D. C. Uvod u statističko kontroliranje kvalitete. Wiley.
[5] Juran, J. M., i Godfrey, A. B. (Urednici). Juranova priručnik o kvaliteti. McGraw-Hill.
[6] Enciklopedija kemijske tehnologije Kirk-Othmer. Prerada polimera i elastomerni materijali. Wiley.